Tolerancias en Plegado de Chapa: Radios de Curvatura, Factor K y Cómo Evitar Deformaciones
Diseñar una pieza en la pantalla de SolidWorks o Fusion 360 es fácil; lograr que al doblarla en la plegadora CNC coincidan los agujeros de ensamble con el chasis es otra historia. Te explicamos los factores físicos que gobiernan el conformado de chapa.
1. El comportamiento de la fibra neutra y el Factor K
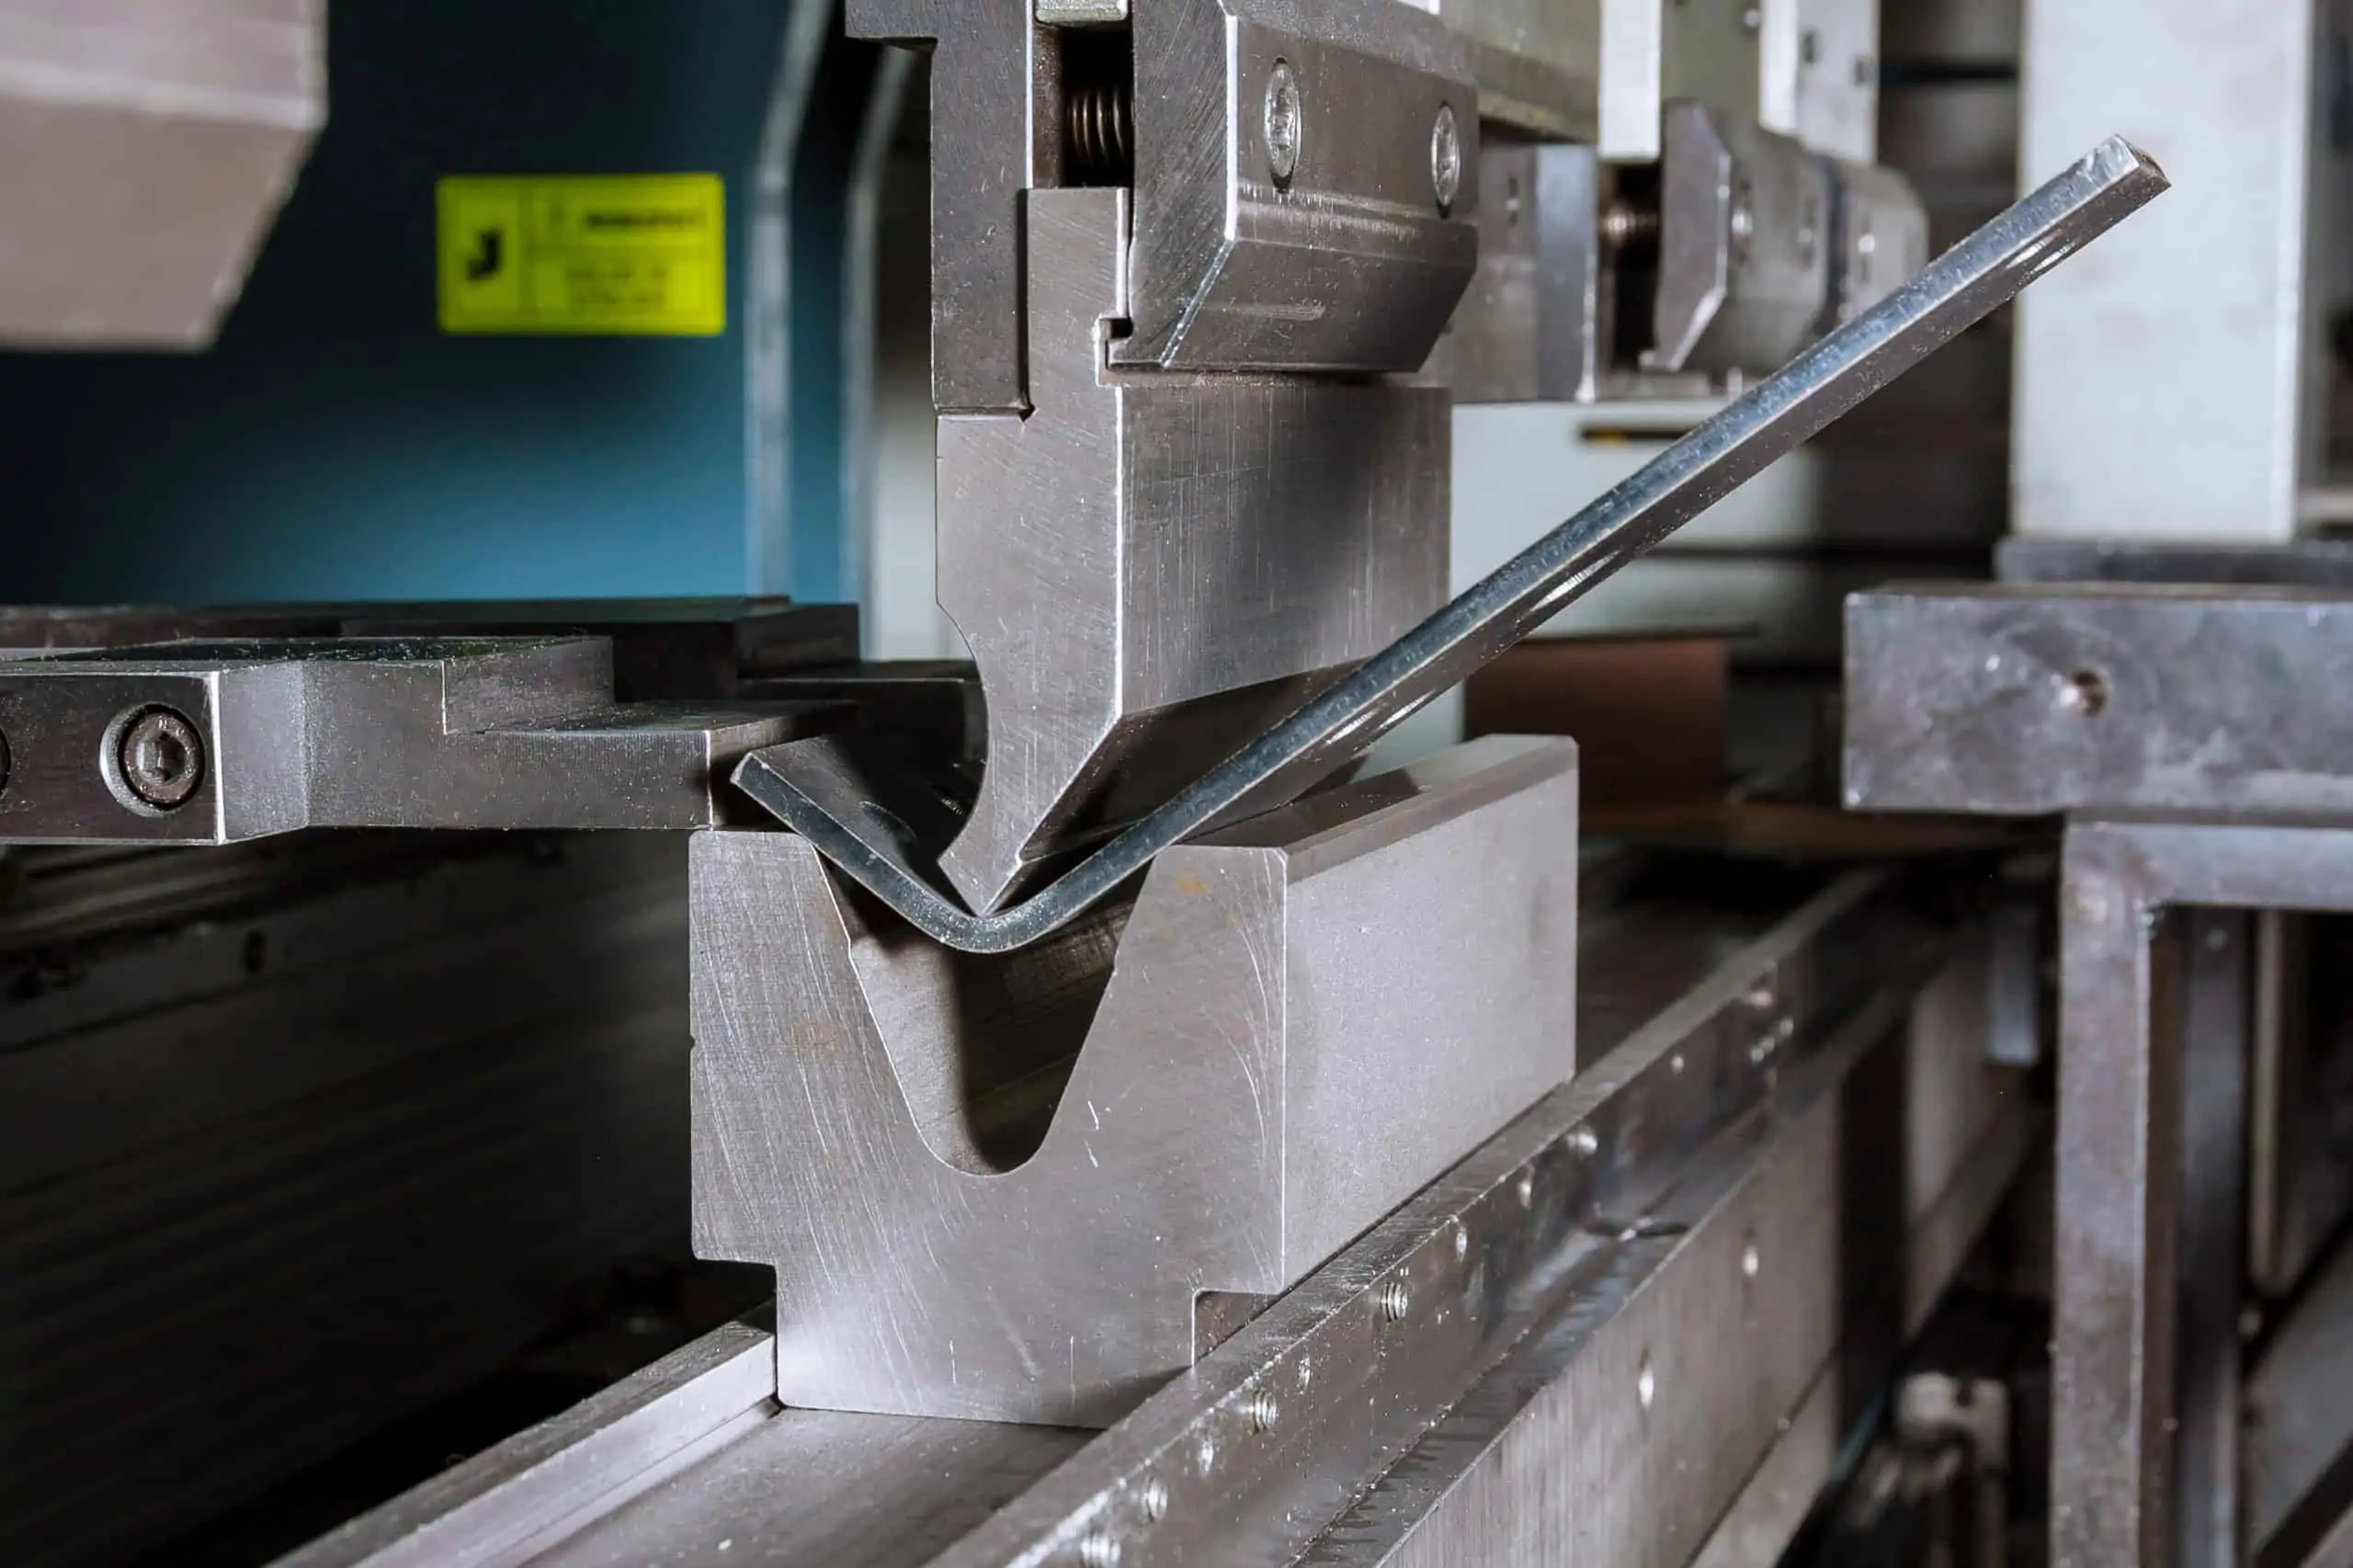
Cuando una chapa se pliega, la cara exterior del pliegue sufre tracción (se estira) mientras que la cara interior sufre compresión. En algún punto intermedio del espesor existe una línea imaginaria que no cambia de longitud: la fibra neutra. El factor K relaciona la posición de esa línea con el espesor de la chapa. Ignorar este coeficiente en el desarrollo plano genera piezas finales con 1 a 3 mm de diferencia.
2. Distancia mínima entre orificio y línea de pliegue
Uno de los errores más frecuentes en planos de ingeniería es situar orificios o ranuras de corte láser demasiado cerca del vértice de doblado. Durante el proceso de prensado con la matriz en V, el material fluye: si el agujero está en la zona de deformación plástica, se ovalizará.
Regla de oro de CGA: La distancia mínima entre el borde del orificio y la línea de plegado debe ser al menos 2 veces el espesor de la chapa + el radio interno.
3. Retorno elástico (Springback) según el material
No es lo mismo doblar hierro SAE 1010 que acero inoxidable AISI 304 o aluminio 5052. El acero inoxidable posee una alta resistencia mecánica y un retorno elástico pronunciado: al retirar la fuerza del punzón, la chapa tiende a abrirse unos grados. En CGA Láser nuestras plegadoras CNC compensan electrónicamente el ángulo para que la pieza salga a 90° exactos en toda la longitud de la mesa.
Servicio Integral: Corte Láser + Plegado bajo el mismo techo
Ahorrá costos logísticos y disputas entre proveedores: en CGA cortamos la chapa y la plegamos en el mismo taller de Monte Grande con control dimensional estricto.
Consultar con un Especialista